JIS Z 2371 soolapihustusega testimine elektroonikaümbrise valideerimisel
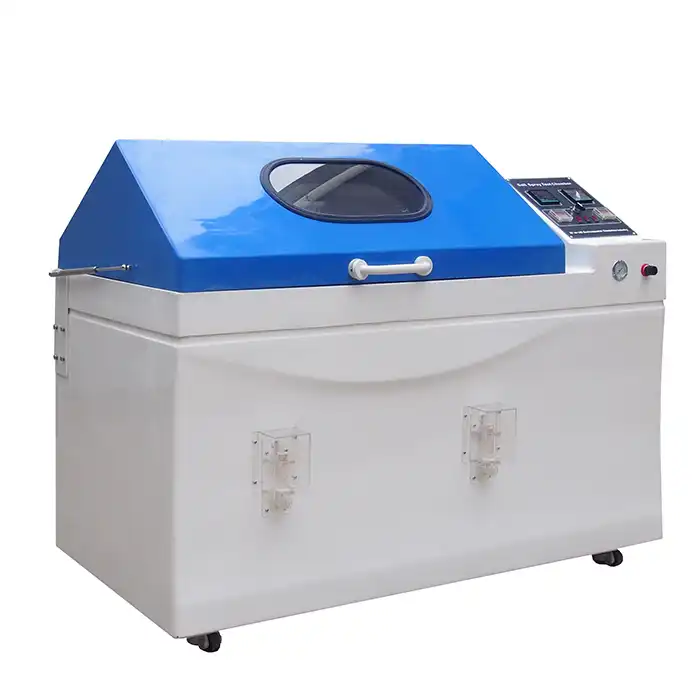
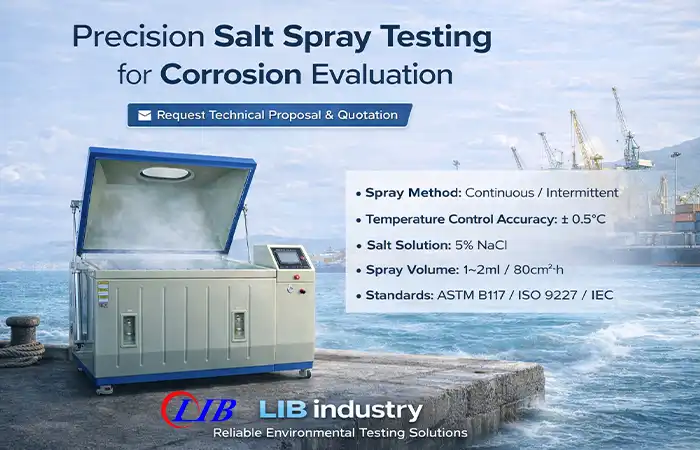
Elektroonikakorpused kaitsevad kriitilisi vooluringe niiskuse, osakeste ja kemikaalide eest. Kui need korpused korrosiooni tõttu lagunevad, muutuvad need komponendid katastroofiliste rikete suhtes haavatavaks. JIS Z 2371 soolalahuse testimine pakub standardiseeritud metoodikat, et hinnata korpuse materjalide, katete ja tihendite vastupidavust pikaajalisele söövitavale rünnakule. Altistudes korpustele kontrollitud 5% NaCl udu, ... JIS Z 2371 soolapihusti katsekamber...suudavad insenerid ennustada toote toimivust aastatepikkuse tööperioodi jooksul vaid sadade tundide jooksul. See kiirendatud lähenemisviis paljastab värvi nakkuvuse, kinnitusdetailide terviklikkuse ja tihendite tihendamise nõrkused – enne kui toode lõpptarbijani jõuab.
Miks elektroonikaseadmete korpused vajavad korrosioonikindluse testimist?
Korpuse rikke hind põllul
Korrodeerunud elektroonikakorpus ebaõnnestub harva üksinda. Kui rooste või auklikkus on korpust kahjustanud, imbub niiskus sisse ja ründab jooteühendusi, trükkplaadi jälgi ja ühendusi. Garantiinõuded, toodete tagasikutsumised ja brändi maine kahjustumine võivad ületada tootmiseelse korrosiooni valideerimise kulud. Soolapihustustestid tuvastavad need haavatavused juba projekteerimisfaasis.
Materjalide valik nõuab empiirilisi tõendeid
Alumiiniumsulamid, tsingitud teras, roostevaba teras ja tehispolümeerid reageerivad soolases keskkonnas erinevalt. Andmelehed annavad üldise korrosioonireitingu, kuid reaalses keskkonnas tekkivad geomeetriad – servad, keevisõmblused, painutusraadiused – loovad lokaliseeritud pingepunkte. JIS Z 2371 soolapihustuskatsekamber genereerib empiirilised andmed, mis on vajalikud materjalivalikute valideerimiseks tingimustes, mis jäljendavad tegelikku kasutuselevõttu.
Regulatiivsed ja klientide kvalifikatsiooninõuded
Autotööstusele, telekommunikatsioonile ja energeetikasektorile tarnivad originaalseadmete tootjad (OEM-id) seisavad silmitsi lepinguliste kohustustega korrosioonikindluse osas. Paljud hanke-spetsifikatsioonid viitavad otseselt standardile JIS Z 2371, mis nõuab dokumenteeritud soolalahuse pihustustunde koos kvantifitseeritud korrosioonipinna protsentidega. Ilma valideeritud kambrikatsete aruanneteta on tootjatel raskusi suure väärtusega tarnelepingute sõlmimiseks.
Välistingimustes kasutatavate elektroonikaseadmete korrosioonioht
Ranniku kloriidi kokkupuude
Rannajoonest 3 kilomeetri raadiuses paigaldatud seadmed puutuvad kokku õhus levivate kloriidide kontsentratsioonidega, mis kiirendavad dramaatiliselt metalli oksüdeerumist. Nendes tsoonides asuvad ühenduskarbid, antennikorpused ja liiklusmärkide kontrollerid seisavad silmitsi pideva soolade sadestumisega. Neutraalse soolalahuse pihustusega (NSS) testimine vastavalt standardile JIS Z 2371 jäljendab seda agressiivsust kontrollitud ja kiirendatud kiirusega.
Tööstuslikud atmosfääri saasteained
Vääveldioksiid, lämmastikoksiidid ja happelised osakesed tööstuskeskkonnas tekitavad kloriidioonidega sünergilise korrosiooni. Äädikhappe soolalahuse pihustamise (AASS) ja vase kiirendatud tsüklilise testi (CASS) protokollid – mõlemad on määratletud standardis JIS Z 2371 – viiakse tavaliselt läbi soola pihustamise katsekamber et simuleerida neid keerukaid keemilisi rünnakuid. Need protokollid on eriti olulised rafineerimistehaste ja keemiatehaste lähedal asuvate elektrijaotuskeskuste jaoks.
Temperatuuri ja niiskuse tsüklid
Välistingimustes kasutatavad korpused taluvad ööpäevaseid temperatuurikõikumisi, mis tekitavad korpuse sees kondensatsiooni. See niiskus koos keskkonnamõjudest tuleneva jääksoolaga loob metallpindadele elektrokeemilise elemendi. JIS Z 2371 standardile vastavad tsüklilise korrosiooni kambrid reprodutseerivad neid märg-kuiv üleminekuid, et hinnata korpuse hingamist ja drenaaži toimivust.
|
Testiprotokoll |
pH vahemik |
Esmane rakendus |
Tüüpiline kestus |
|
NSS (neutraalne soolasprei) |
6.5-7.2 |
Üldine korpuse korrosioonikontroll |
96-1000 tundi |
|
AASS (äädikhappe soolasprei) |
3.1-3.3 |
Anodeeritud alumiiniumkorpuse hindamine |
48-500 tundi |
|
CASS (vask kiirendatud) |
3.1-3.3 |
Dekoratiivsed kroom-/nikkelkattega korpused |
24-240 tundi |
|
|
|||
JIS Z 2371 standardite rakendamine korpuste testimisel
Proovi ettevalmistamine ja paigutamine
JIS Z 2371 nõuab, et katsekehad puhastataks, vabastataks ajutistest kaitsekihtidest ja asetataks vertikaalist 15° kuni 20° nurga all. Eelkalibreeritud V- ja O-tüüpi proovihoidjad välistavad oletusmängu. Õige nurk tagab, et soolaudu jaotub ühtlaselt kogu ruumi pinnale, mitte ei kogune süvenditesse.
Soolalahuse kontsentratsiooni ja pH jälgimine
Standard määrab NSS-testimiseks 50 g/l ±5 g/l NaCl lahuse, mille kogutud pihustuslahuse pH on vahemikus 6.5–7.2. Selle kitsa vahemiku säilitamiseks on olulised järjepidevad soolvee segamissüsteemid ja ligipääsetavad testimispordid. Kontsentratsiooni või pH kõrvalekalded kahjustavad testi korratavust ja muudavad laboritevahelise võrdluse kehtetuks.
Arveldusmäära kontrollimine
JIS Z 2371 nõuab udu sadestamise kiirust 1.0–2.0 ml 80 cm² kohta tunnis. Kambris mitmes kohas paiknevad liikuvad lehterkollektorid tagavad ruumilise ühtluse. See parameeter mõjutab otseselt korrosiooniprobleemi raskusastet ja reprodutseeritavust, muutes selle kambri kvalifitseerimisel kriitiliseks vastavuskontrollpunktiks.
Soolapihustuse simulatsioon karmides ranniku- ja tööstuskeskkondades
Aastatepikkuse kokkupuute kiirendamine tundideks
Hästi kalibreeritud soola pihustuskamber surub viie kuni kümne aasta pikkuse rannikul viibimise mõnesaja tunni pikkuseks pidevaks uduks. See kiirenduse suhe ei ole lineaarne – see varieerub olenevalt materjalisüsteemidest ja keskkonna eripäradest –, kuid annab usaldusväärse võrdlusjärjestuse kandidaatide ruumidisainide ja pinnatöötluste vahel.
Mitme stressi seisundite taastootmine
Kaasaegsed tsüklilise korrosiooni kambrid ulatuvad staatilisest udust kaugemale. Need integreerivad niiskuse leotamise faase, kuivatamisintervalle ja temperatuuri tõusu, et taastoota keerulisi pingeprofiile, millega välistingimustes kasutatavad ruumid kokku puutuvad. Need programmeeritavad tsüklid järgivad standardit JIS Z 2371, lisades samal ajal keskkonnarealismi, mida puhas soolaudu üksi ei suuda tabada.
Geograafilise juurutamise sobivuse valideerimine
Globaalseid turge teenindavad korpuste tootjad peavad sertifitseerima toimivust kõikides kliimavööndites. NSS-, AASS- ja CASS-protokolle toetav kamber ühel platvormil võimaldab ühel seadmel genereerida valideerimisandmeid troopiliste rannikualade, parasvöötme tööstuspiirkondade ja kuivade kõrbete rakenduste jaoks.
Elektroonikakorpuste katete, tihendite ja kinnitusdetailide testimine
Värvi ja pulbervärvi nakkuvuse hindamine
Soolapihustuskambrisse asetatud kriipsutatud või viirutatud katteproovid näitavad kontrollitud intervallidega altlõiget, villide teket ja delaminatsiooni. Elektroonikakorpuste puhul seab katte purunemine aluspinna galvaanilise rünnaku ohvriks – eriti erinevate metallide ühenduskohtades. JIS Z 2371 testimine kvantifitseerib adhesioonikadu enne, kui see muutub reaalseks probleemiks.
Tihendi ja tihendi terviklikkus soolalahuse udu all
IP65 või IP67 kaitseklassiga elastomeersed tihendid võivad aja jooksul soolarikka niiskusega kokkupuutel halveneda. Kambris testimine perioodiliste kontrollintervallidega tuvastab tihendi paisumise, kõvenemise või kokkusurumise, mis lõpuks võimaldab udu sissetungimist. Kambris olev kontrollitud 95–98% suhteline õhuniiskus avaldab neile tihendite survet tavapärasest suuremale.
Kinnitusdetailide korrosioon ja galvaaniline ühilduvus
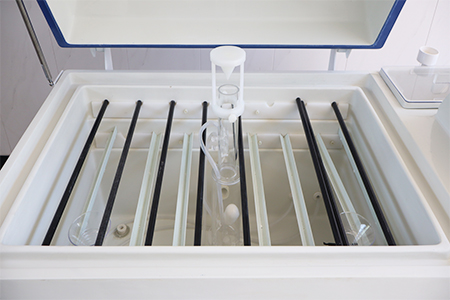
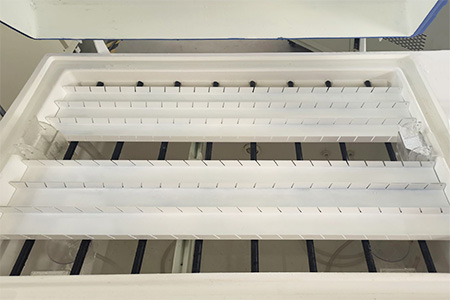
Roostevabast terasest kruvid alumiiniumpaneelides, tsingitud poldid läbi värvitud terase – iga kombinatsioon loob galvaanilise paari, mida soolapihustus agressiivselt ära kasutab. Kokkupandud kinnitusdetailide paigutamine kambri standardsele proovihoidikule (6 ümmargust varda ja 5 V-kujulist soont) võimaldab inseneridel jälgida korrosiooni progresseerumist täpselt selles liideses, kust välikahjustused alguse saavad.
|
Materjal / viimistlus |
Tüüpilised NSS tunnid enne punast roostet |
Üldine korpuse kasutamine |
|
Kuumtsingitud teras |
200-500 tundi |
Välised harukarbid |
|
Pulbervärvitud alumiinium |
500-1000 tundi |
Telekommunikatsioonikapid |
|
304 roostevaba teras |
1000 + tundi |
Merekvaliteediga korpused |
|
E-kattega teras |
300-700 tundi |
Tööstuslikud juhtpaneelid |
|
Anodeeritud alumiinium (tüüp III) |
750–1500 tundi (AASS) |
Kaitseelektroonika korpused |
Elektroonikaümbriste töökindluse suurendamine korrosioonikatsete abil
Andmepõhine disaini iteratsioon
Iga soolalahuse pihustuskatse tsükkel annab mõõdetavaid tulemusi: korrosiooni roomekaugus joontest, villide tihedus pindalaühiku kohta ja aeg esimese nähtava oksüdeerumiseni. Nende andmete sisestamine CAD-mudelitesse ja lõplike elementide analüüsidesse võimaldab haavatavate tsoonide – drenaažikanalite, hingede alade, kaablite sisenemispunktide – sihipärast tugevdamist ilma kogu korpust üle projekteerimata.
Toote garantii kindlustunde pikendamine
Tootja, kes valideerib NSS-i 1,000-tunnise toimivuse, saab rannikuäärsetele paigaldistele garantiid enesekindlalt pikendada. See dokumenteeritud tõendusmaterjal vähendab garantiireservi kulusid ja eristab toodet konkurentsitihedate pakkumiste hulgast. Programmeeritavad kontrollerid, mis salvestavad automaatselt temperatuuri, pihustamise kestust ja settimisandmeid, genereerivad jälgitavuse tagamiseks auditeerimiseks valmis aruandeid.
Võrdlusuuring konkurentide korpustega
Konkurentide kambrite paigutamine teie endi kõrvale samasse kambrisse identsetes JIS Z 2371 tingimustes annab erapooletu võrdlusandmestiku. See teave annab teavet turundusväidete, hinnastrateegiate ja inseneritööde täiustamise prioriteetide kohta objektiivselt, mida ainult välivaatlused ei suuda pakkuda.
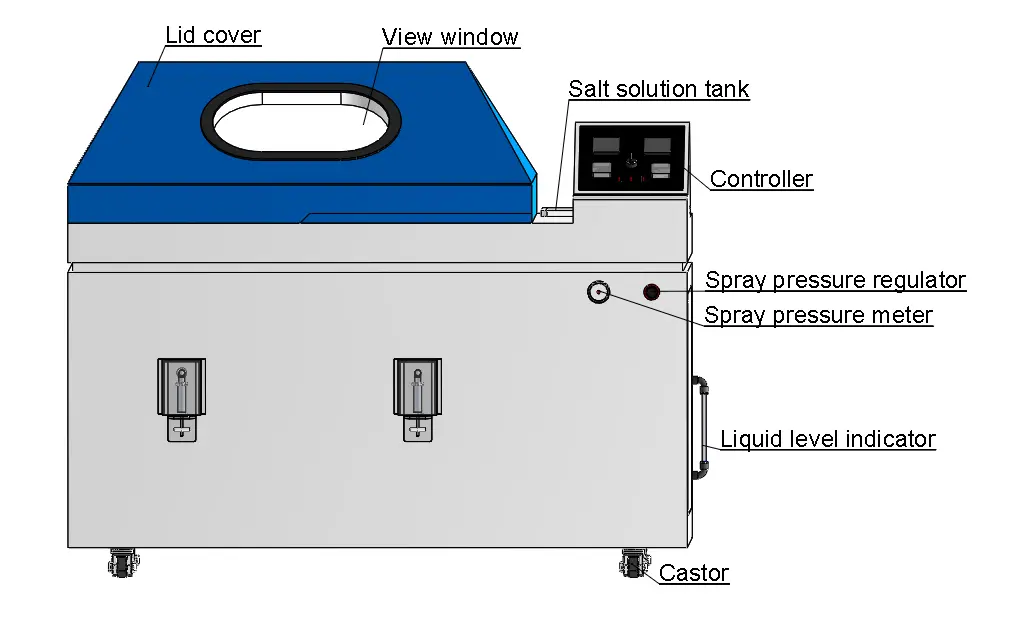
Ühtlane udu hajumine tundlikele elektroonikakomponentidele - LIB Industry
|
|
 |
|
|
MUDEL |
Sisemised mõõtmed (mm) |
Maht (L) |
|
S-150 |
590 × 470 × 400 |
110 |
|
S-250 |
1000 × 640 × 500 |
320 |
|
S-750 |
1100 × 750 × 500 |
410 |
|
S-010 |
1000 × 1300 × 600 |
780 |
|
S-016 |
900 × 1600 × 720 |
1,030 |
|
S-020 |
1000 × 2000 × 800 |
1,600 |
|
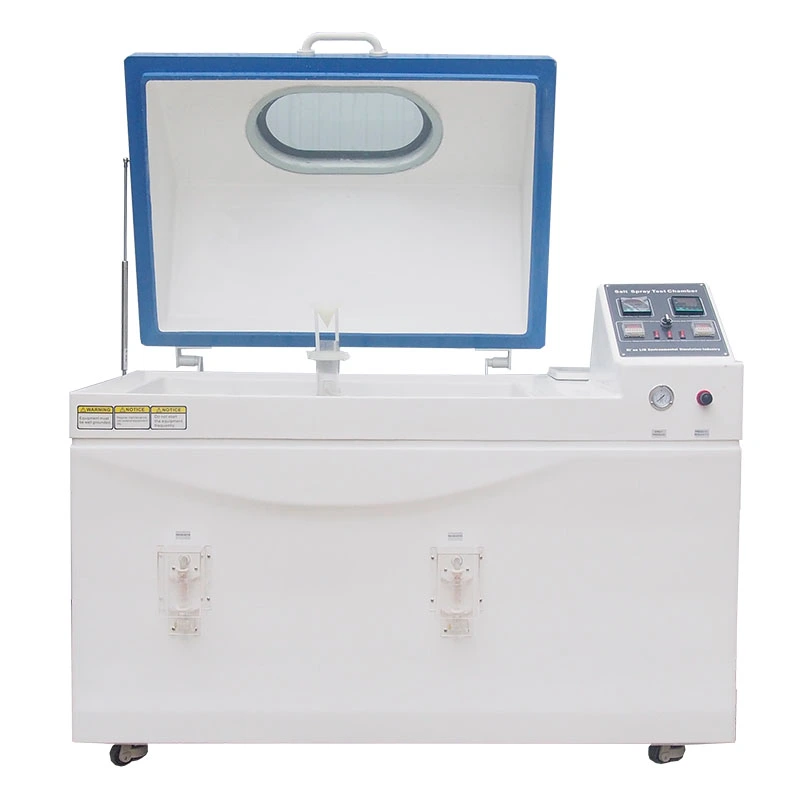
Vastupidav ja lekkekindel tööruum |
Paindlik prooviriiulite süsteem |
|
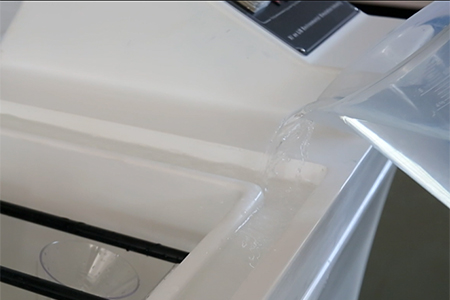
Veekindel kaane disain |
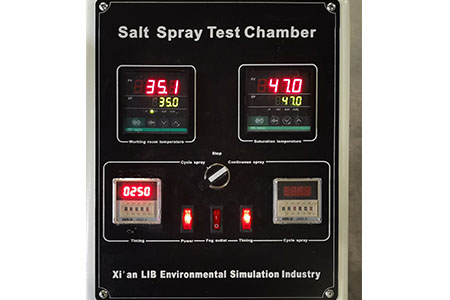
Arukas kontroller |
|
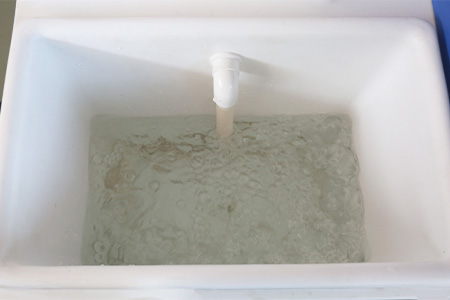
Ühtlane soolalahuse segamine |
Komplektis tööstusliku kvaliteediga sool |
Küllastunud õhutünni tehnoloogia
LIB Tööstus soolapihustamise katseseadmed Kasutavad esmaklassilist SUS304/316 roostevabast terasest õhuküllastajat, mis eelsoojendab ja niisutab suruõhku enne selle jõudmist pihustusdüüsidesse. See kõrvaldab kambris kuivad laigud ja hoiab temperatuuri reguleerimise täpsuse ±0.1 °C juures – see on kriitilise tähtsusega tegur kuumustundlike korpuste tihendusmaterjalide ja liimide testimisel.
Tilkumisvastane kaanekujundus testi kehtivuse tagamiseks
Modifitseeritud V-kujuline läbipaistev kaas hoiab ära kondensaadi tilkumise proovipindadele. Kontrollimatu tilkumine tekitab lokaalseid korrosioonikoldeid, mis moonutavad tulemusi. Kondensaadi suunamisega katsekehadest eemale säilitavad LIB Industry kambrid proovi terviklikkuse pikkade, sadade või tuhandete tundide pikkuse katseaja jooksul.
Põhjalik ohutus ja automatiseerimine
Igas kambris on niisuti kuivpõlemiskaitse, ülekuumenemiskaitse, ülevoolukaitse, veepuuduse väljalülitus ja maanduslekke kaitse. Programmeeritav kontroller toetab 120 programmi, millest igaühel on 100 sammu, võimaldades keerulisi tsüklilisi testimisprofiile, samas kui automaatne veega täitmise süsteem hoiab ära kuivkäigust tingitud kahjustused järelevalveta öise töötamise ajal.
Järeldus
Elektroonikaseadmete korpuste valideerimine JIS Z 2371 soolalahuse testimise abil muudab korrosioonikindluse subjektiivsest hinnangust kvantifitseeritud inseneriparameetriks. Korpuste, katete, tihendite ja kinnitusdetailide kontrollitud soolalahusega katsetamisega tuvastavad tootjad rikkerežiimid aastaid enne, kui need ilmnevad välipaigaldistes. Võimalus käitada NSS-, AASS- ja CASS-protokolle ühes kambris platvormil lihtsustab kvalifitseerimist erinevates kasutuskeskkondades – rannikuäärsetest telekommunikatsioonitornidest kuni tööstuslike elektrijaotuspunktideni. Investeerimine rangesse soolalahuse valideerimisse kaitseb brändi mainet, vähendab garantiitingimusi ja tugevdab konkurentsipositsiooni turgudel, kus korpuse vastupidavus ei ole läbiräägitav.
KKK
Kui kaua tuleks elektroonikakorpusi JIS Z 2371 soolapihustuskambris testida?
Testimise kestus sõltub korpuse materjalist ja kasutuskeskkonnast. NSS-testid kestavad tavaliselt 96 kuni 1,000 tundi, kusjuures rannikuklassi korpused vajavad piisava korrosioonikindluse tõestamiseks sageli 500 tundi või rohkem.
Kas ühes soolapihustuskambris saab teha NSS-, AASS- ja CASS-teste?
Jah. LIB tööstuskambrid toetavad kõiki kolme JIS Z 2371 protokolli ühes seadmes. Katsetüübi vahetamine hõlmab soolalahuse keemilise koostise ja pH reguleerimist, säilitades samal ajal sama kambri riistvara ja keskkonnakontrolli.
Millist udu sadestumise kiirust nõuab JIS Z 2371 kehtivate testitulemuste saamiseks?
Standard nõuab settekiirust 1.0–2.0 ml 80 cm² kohta tunnis. Kambris olevad liikuvad lehterkollektorid kontrollivad seda kiirust mitmes kohas, et kinnitada ruumilist ühtlust kogu katsetsoonis.
Kas olete valmis oma elektroonikaseadmete korpusi täppis-soolapihustustestimise abil valideerima? LIB Industry on usaldusväärne tootja ja tarnija... JIS Z 2371 soolapihusti katsekambrid võtmed kätte lahendustega, mis hõlmavad paigaldust, kasutuselevõttu ja koolitust. Võtke meiega ühendust aadressil ellen@lib-industry.com et arutada oma projekti nõudeid.